大型龍門 CNC 加工優(yōu)勢詳解|大型機(jī)架、重型大板加工選龍門銑的理由
一、什么是龍門 CNC(龍門銑床 / 龍門加工中心)
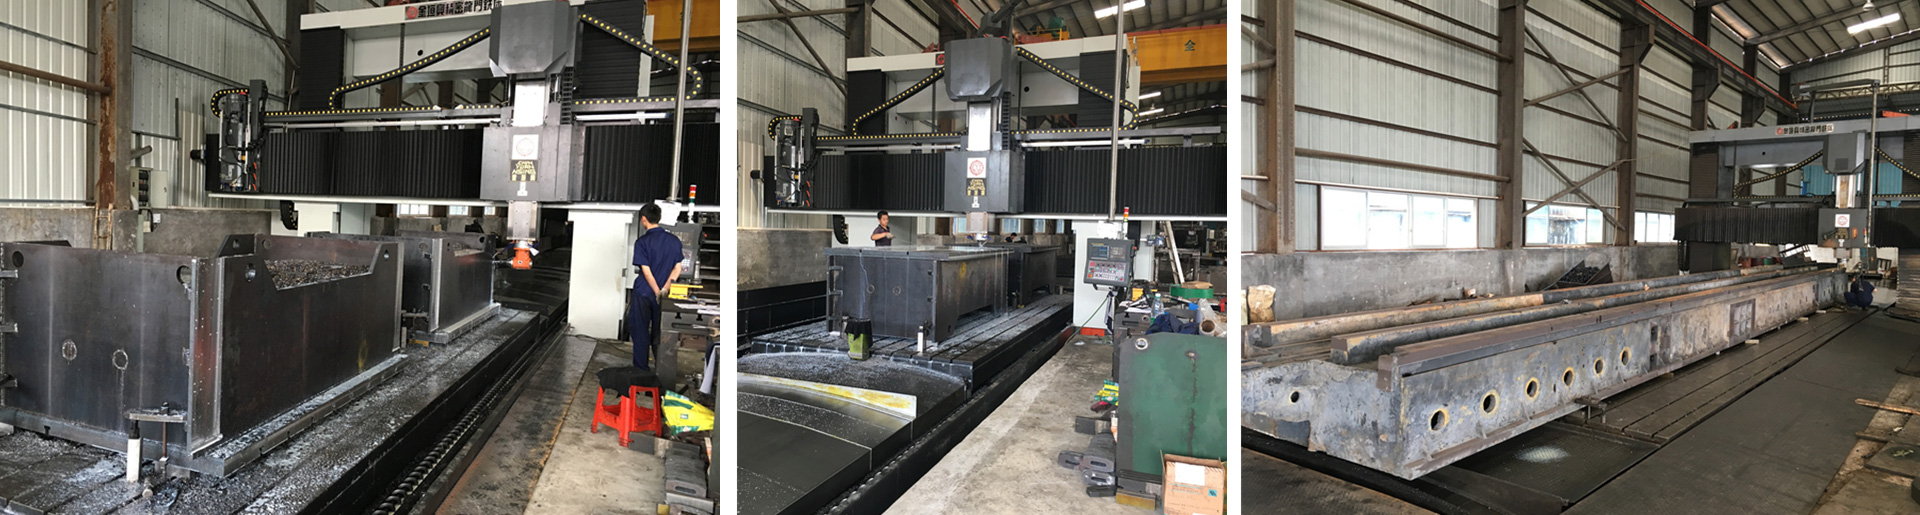
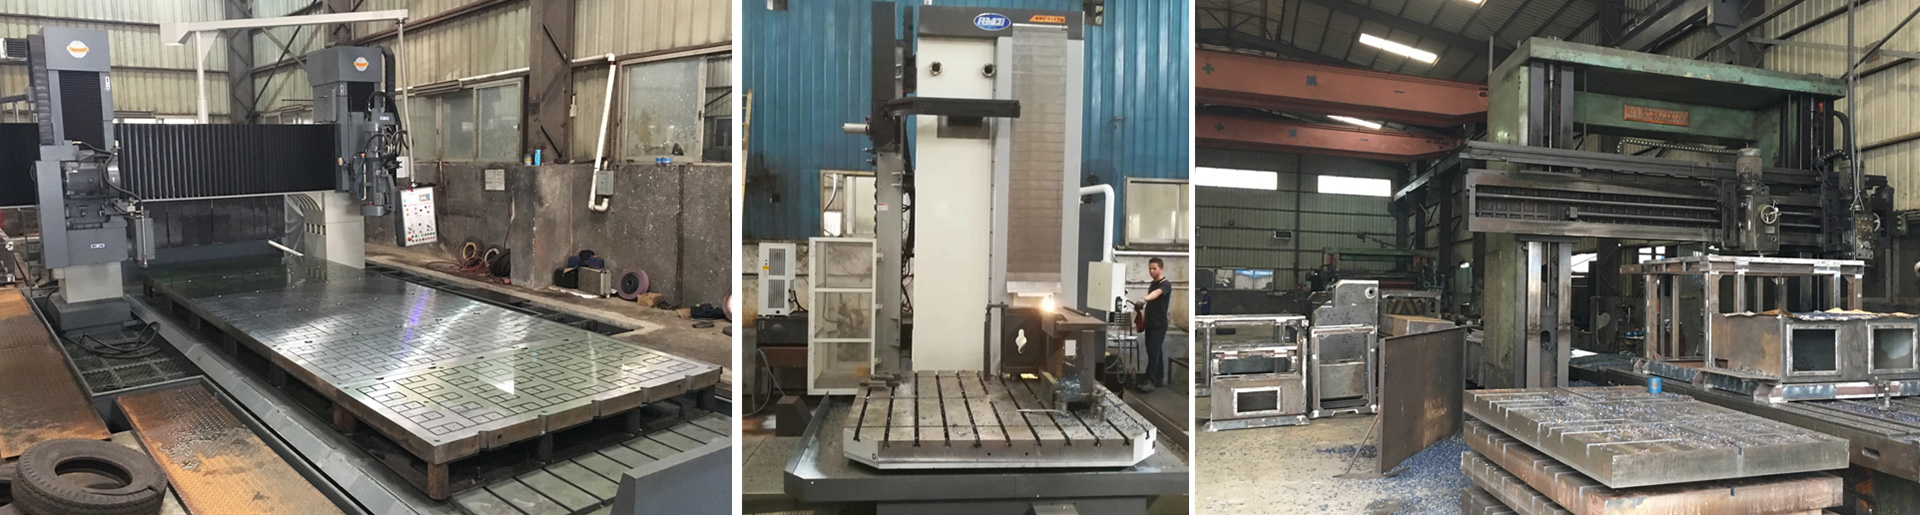
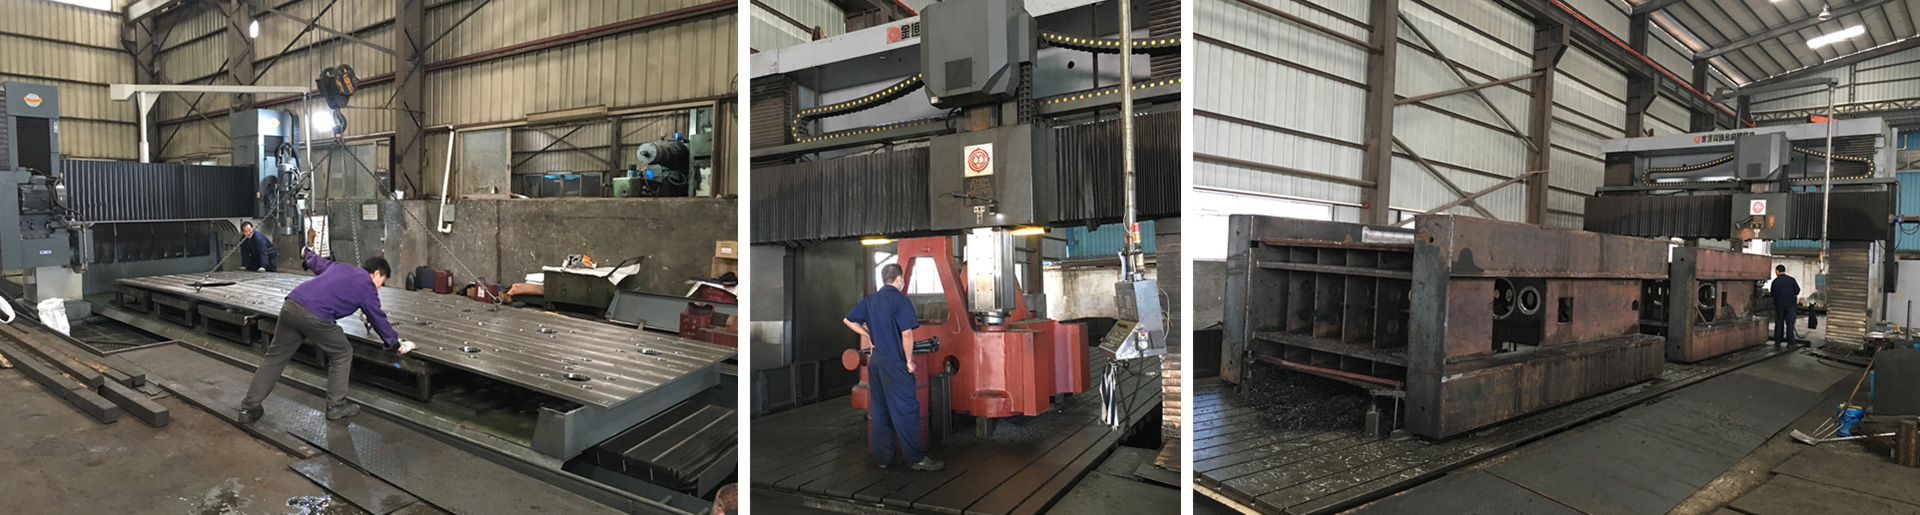
龍門加工中心俗稱龍門銑,主體結(jié)構(gòu)由兩側(cè)立柱 + 頂部橫梁構(gòu)成 “門型框架”,工作臺在龍門框架內(nèi)往復(fù)移動(或橫梁移動)。區(qū)別于立式加工中心行程受限、臥式機(jī)床裝夾不便,天生適配大尺寸、大重量工件,是大型機(jī)架、重型大板、焊接底座、設(shè)備橫梁、箱體、模具板材的主流加工設(shè)備。
適用典型工件:大型設(shè)備機(jī)架、焊接機(jī)架、重型鋼板、機(jī)床底座、墻板、自動化設(shè)備大梁、新能源大型結(jié)構(gòu)件、工程機(jī)械面板、大型模具模架。
二、大型龍門 CNC 核心加工優(yōu)勢
1. 超大行程,適配超長超寬大件,無需分段拼接加工
普通立加行程大多≤1500mm,工件過長只能
分段加工、二次接刀,極易產(chǎn)生接刀痕、尺寸錯位、平面度誤差。
?龍門優(yōu)勢:市面常見龍門行程 2m×1.6m、3m×2m、4m×2.5m,超大型龍門可達(dá) 6m、8m、12m 以上;
整塊重型大板、一體式機(jī)架
一次裝夾完成整體銑削,消除拼接加工累積誤差,保證整板平面連續(xù)性。
2. 剛性極強(qiáng),適合重型切削、厚板重切削加工
龍門門框封閉式鋼結(jié)構(gòu),橫梁、立柱截面厚重,整機(jī)鑄造 / 焊接床身自重極大;工作臺承重能力突出,重型鋼板、數(shù)十噸焊接機(jī)架可直接上料。
- 切削抗振性能遠(yuǎn)優(yōu)于普通立加;
- 可采用大直徑面銑刀、大吃刀量粗銑;
- 厚鋼板開粗、焊接件去余量、大面積飛平面效率更高;
- 切削震動小,加工表面紋路均勻,減少震紋、刀紋缺陷。
對比提醒:輕型機(jī)床加工厚重工件,只能小切深低速加工,耗時(shí)翻倍,還容易震刀。
3. 一次裝夾多工序復(fù)合加工,保證形位公差
大型龍門多數(shù)標(biāo)配三軸,高配可選四軸、五軸;可實(shí)現(xiàn):
粗銑→精銑平面、開槽、鉆孔、攻絲、鏜孔、倒角、外形輪廓加工在單次裝夾完成。
工件不用反復(fù)吊裝、翻面轉(zhuǎn)運(yùn):
- 有效規(guī)避多次吊裝帶來的重復(fù)定位誤差;
- 保證大板多個安裝面平行度、垂直度,孔位相對位置精度;
特別適合自動化機(jī)架:上下安裝面、側(cè)邊基準(zhǔn)、各組安裝孔位統(tǒng)一基準(zhǔn)加工。
4. 寬大工作臺,便于大型工件裝夾、多點(diǎn)支撐
重型大板、長機(jī)架容易自重變形,龍門工作臺面積大,能夠布置大量支撐墊塊、壓板,實(shí)現(xiàn)多點(diǎn)均勻支撐:
- 減少工件懸空受力下垂;
- 方便擺正找正,適合焊接機(jī)架、變形鋼板校正加工;
- 同一張工作臺可并排擺放多個中小型工件,批量生產(chǎn)提升利用率。
5. 開闊加工空間,大件吊裝上下料便捷
立式加工中心受立柱懸臂限制,超高、超長工件進(jìn)出困難;
龍門上下無懸臂遮擋,行車 / 航吊可直接從上方吊裝重型機(jī)架、厚鋼板,進(jìn)出料順暢,降低大件吊裝碰撞風(fēng)險(xiǎn),大幅節(jié)省上下料工時(shí)。
6. 大面積平面加工精度優(yōu)勢(重型大板核心需求)
設(shè)備機(jī)架、底板、平臺板最關(guān)鍵指標(biāo):
平面度、粗糙度、厚度均勻性
龍門橫梁跨距大,面銑刀可以大范圍連續(xù)走刀,長距離不間斷銑平面:
- 長板面平面度更容易穩(wěn)定控制;
- 減少頻繁抬刀、接刀;
適合真空平臺底板、檢測平臺、大型設(shè)備底座、流水線機(jī)架等對平面要求高的產(chǎn)品。
7. 長期穩(wěn)定性好,適合大批量重型結(jié)構(gòu)件
重型龍門機(jī)床床身經(jīng)過時(shí)效處理,熱穩(wěn)定性、抗變形能力強(qiáng),長期持續(xù)粗精加工,尺寸波動更小;
很多機(jī)械廠長期承接大型機(jī)架訂單,優(yōu)先投入龍門設(shè)備,就是看重持續(xù)加工精度一致性。
三、針對性分析:為什么大型機(jī)架、重型大板優(yōu)先選龍門銑
場景 1:焊接大型機(jī)架 / 設(shè)備底座
機(jī)架特點(diǎn):尺寸大、毛坯余量不均勻、焊接應(yīng)力大、需要多面基準(zhǔn)、大量安裝孔。
?龍門解決方案:
整體上料,粗銑釋放部分應(yīng)力,精加工統(tǒng)一基準(zhǔn);一次性加工上下基準(zhǔn)面與各組安裝孔,保障整機(jī)裝配精度;重切削快速去除焊接飛邊、多余焊瘤與大余量。
?若選用小機(jī)床:必須拆分加工,裝配時(shí)容易出現(xiàn)孔位錯位、機(jī)架裝配扭曲。
場景 2:重型厚鋼板、模架大板、平臺板
工件:厚度 20–200mm 鋼板,長寬 2 米~6 米,要求板面平整、厚度一致。
?龍門優(yōu)勢:整塊板材一次性飛面,長行程連續(xù)銑削;大直徑盤銑刀高效率整平;多點(diǎn)支撐降低板材自重彎曲帶來的加工誤差。
四、龍門 CNC 相對其他設(shè)備的簡要對比
-
VS 普通立式加工中心
立加行程短、懸臂剛性弱,大件只能拆分;不適合重切削;超長板接刀誤差大。
-
VS 臥式加工中心
臥加擅長箱體四面加工,但工作臺尺寸偏小、大件吊裝麻煩;大面積平面銑削效率低于龍門;大板平鋪加工不占優(yōu)勢。
-
VS 普通落地鏜床
落地鏜擅長深孔、鏜削;平面精銑效率偏低,表面光潔度不如數(shù)控龍門;適合側(cè)重孔加工,不適合大面積板材精銑。
五、選擇龍門加工需要注意的關(guān)鍵點(diǎn)(采購 / 外發(fā)加工參考)
- 行程預(yù)留余量:工件長寬高各預(yù)留 50–100mm 空間,避免刀具、壓板干涉;
- 承重匹配:重型機(jī)架務(wù)必確認(rèn)機(jī)床工作臺最大承重;
- 區(qū)分輕型龍門 / 重型龍門
輕型龍門:適合薄鋁板、輕型板材,不宜長時(shí)間重切削;
重型龍門(重型鑄件床身):焊接機(jī)架、厚鋼板開粗首選;
- 時(shí)效處理配套:大型焊接機(jī)架建議粗加工后進(jìn)行去應(yīng)力時(shí)效,再精加工,防止加工后變形;
- 精度需求區(qū)分:普通機(jī)架選用三軸龍門;需要斜面、異形結(jié)構(gòu)件可選五軸龍門。
六、總結(jié)
大型龍門 CNC 最大核心價(jià)值概括:
大行程容納整體工件 + 高剛性支撐重型切削 + 一次裝夾保障整體形位精度 + 適配重型大件吊裝加工。
當(dāng)產(chǎn)品為
2 米以上一體式機(jī)架、重型厚大板、大型焊接底座、長跨度結(jié)構(gòu)件,追求少接刀、高精度、高效率、裝配一致性時(shí),龍門銑是最優(yōu)加工方案。